


Wila persremgereedschappen buigen SSAB hoge treksterkte blad
Hoge sterkte staal metaal buigen toepassingen
Enkele van de meest gebruikte HSS'en die in je opkomen zijn:
Domex: Een geavanceerde HSS die het gewicht van zware voertuigen, trailers, kranen en containers vermindert.
Hardox 450 500 staalbuiging voor vrachtwagenaanhangwagen: Een materiaal dat de levensduur van producten zoals graafbakken, vrachtwagenbedden en een verscheidenheid aan slijtageonderdelen verlengt.
Weldox: Een constructie-grade plaatstaal dat het gewicht vermindert en de hefcapaciteit verhoogt in toepassingen zoals mobiele kranen, vrachtwagenkranen en trailers.
Greencoat: Een duurzame kleurgecoate staaloptie voor daken, gevels en regenwatersystemen.
Docol 1200M 1500M: Een geavanceerde lichtgewicht HSS voor de automobielindustrie, die verkrijgbaar is in een groot aantal standaardkwaliteiten.
Armox: Een gepantserd staal voor militaire voertuigen, limousines voor zakelijke VIP's, veilige kamers en dergelijke.
Al deze HSS'en worden geproduceerd door SSAB uit Zweden. Hoewel er andere leveranciers van HSSs zijn, zoals U.S. Steel, zijn de hierboven genoemde de meest bekende onder Noord-Amerikaanse plaatwerkvervaardigers.
Dus, wat zijn de unieke vereisten als het gaat om het buigen van hoge treksterkte staalplaat op een persrem? Als u overweegt een klus aan te nemen waarvoor u een of meer van deze materialen moet vormen, moet u eerst de fabrikant of de technische medewerker van uw lokale staalservicecentrum en uw leverancier van persremgereedschap raadplegen voordat u het eerste stuk materiaal bestelt. Daarbij wilt u de volgende vragen stellen:
Wat is de treksterkte?
Wat is de opbrengststerkte?
Wat is de minimale buigradius?
Wat is de aanbevolen punch radius?
Welke matrijsopening wordt aanbevolen voor de materiaaldikte die ik van plan ben te gebruiken?
Wat is de minimale flenslengtevereiste op basis van de specifieke V-opening die vereist is?
Welk effect heeft de korrelrichting op het vormen van dit materiaal?De meeste HSLAs hebben richtingsgevoelige eigenschappen. De vormbaarheid en slagvastheid variëren aanzienlijk, afhankelijk van of het staal parallel of loodrecht op de korrel is gebogen. Bochten parallel aan de korrel hebben meer kans om rond de buitenkant van het spanningsdragende oppervlak van de bocht te barsten. Dit is meer uitgesproken in dikke vellen. HSLA-staal dat is behandeld voor sulfidevormcontrole vermindert deze richtingsgevoelige eigenschap."
Met welke speciale overwegingen moet ik rekening houden bij het buigen van staal met hoge treksterkte?
Hoewel al deze punten erg belangrijk zijn, is nr. 8 iets waar u heel goed op moet letten. Veel van de speciale overwegingen die gepaard gaan met het vormen van deze materialen zijn niet gebruikelijk bij mild staal, en als ze worden genegeerd, kunnen ze u mogelijk veel problemen veroorzaken. Voorbeelden van enkele van de speciale overwegingen van verschillende fabrikanten volgen:
Buig het materiaal altijd tot een zo groot mogelijke straal. Dit zal helpen om materiaalmoeheid en de daaropvolgende scheurvorming aan de buitenkant van de buigradius te verminderen.
Slijp alle krassen op het oppervlak en alle andere oppervlaktedefecten weg, omdat ze als eerste scheuren kunnen functioneren.
Sommige HSS'en vereisen dat alle bochten in één slag worden gemaakt. Deze materialen mogen tijdens de slag niet terugspringen. Het is erg belangrijk voor u om te controleren of dit inderdaad het geval is met het materiaal dat u gaat vormen als uw persrem automatische veerbackcompensatie heeft. Ook heeft de vloeisterkte van het materiaal een enorme invloed op de hoeveelheid springback die zal optreden tijdens het buigen. Hoe hoger de vloeisterkte is, hoe groter de hoeveelheid springback zal zijn. Zorg ervoor dat u de vloeisterkte van het materiaal dat u gaat vormen met uw staalleverancier controleert.
De schouderradius moet worden gehard en gemalen tot een zeer gladde oppervlakteafwerking. Dit zal helpen om de weerstand tijdens het vormen te verminderen, wat op zijn beurt zal helpen om de hoeveelheid kracht (tonnage) te verminderen die nodig is om het materiaal te buigen.
Matrijzen die geharde rollen op de schouders gebruiken, verminderen de buigkrachtvereisten aanzienlijk.
Smering van het materiaal wordt vaak aanbevolen. Dit helpt om de weerstand te verminderen als het materiaal tijdens het buigen over de matrijsschouderstralen stroomt, waardoor de hoeveelheid buigkracht die nodig is, wordt verminderd. Het helpt ook om gereedschapsslijtage en schade aan het oppervlak van het materiaal te verminderen.
Het voorverwarmen van het materiaal wordt vaak aanbevolen om de buigkracht te verminderen die nodig is om het materiaal te buigen en kan scheuren verminderen.
Vanwege de hoge vloeisterkte die gebruikelijk is voor deze materialen, zijn V-openingen van 12 tot 15 keer de materiaaldikte en zelfs groter vaak nodig om de buigkrachtvereisten en de mogelijkheid van het materiaal dat langs de buitenbochtradii scheurt, te verminderen.
Vanwege de grote V-openingen die nodig zijn, kunnen bochten met kleine flenslengtes meestal niet worden gevormd. Hiermee moet rekening worden gehouden bij het ontwerp van onderdelen.
Druk op Brake Bending Tooling Selection
Simpel gezegd, het buigen van HSS vereist hoogwaardige gereedschappen. Zo moeten de tipradius op de pons en de schouderradius op de persrembuigmatrijzen worden gehard en intact blijven. En hoe dieper de verhardingszone is, hoe beter, omdat elke breuk van het verharde gebied zal leiden tot een snelle verslechtering van de werkoppervlakken, waardoor de nauwkeurigheid afneemt en de gereedschapskosten vervolgens stijgen. Slijtage aan de schouderradius zal ook de weerstand op het materiaal verhogen als het over de schouderradii stroomt, wat resulteert in een aanzienlijke toename van de hoeveelheid kracht die nodig is om het materiaal te buigen. Het gereedschap moet ook gemaakt zijn van een hoogwaardig staal dat bestand is tegen de hoge hoeveelheid kracht die wordt gegenereerd bij het buigen van deze materialen.
Andere overwegingen zijn ervoor te zorgen dat de persrembuiggereedschappen die u van plan bent te gebruiken, een inbegrepen hoek hebben op zowel de pons als de matrijs die u voldoende capaciteit biedt om het materiaal te overbenen als dat nodig is om springback te compenseren. Omdat de vloeisterkte vaak erg hoog is in HSSs, zal de hoeveelheid springback die tijdens het buigen zal optreden, naast het feit dat ze normaal gesproken grotere binnenbuigradii vereisen, vrijwel zeker veel hoger zijn dan je ervaart bij het buigen van materialen zoals zacht staal, aluminium, enzovoort. Als dat het vraag is, heeft uw bestaande tooling mogelijk niet de mogelijkheid om dit te compenseren.
Een van de grootste bijdragers aan de kosten van het buigen van dikke materialen in het algemeen is de insteltijd. Dit komt deels door de moeilijkheid om de grote, zware gereedschappen te hanteren die nodig zijn. De ponsen hebben normaal gesproken grote tipstralen en bestaan vaak uit een combinatie van een ponshouder met een hoog draagvermogen en een punchinzetstuk met grote radius.
Zoals eerder opgemerkt, hebben de matrijzen normaal gesproken grote V-openingen en wegen ze vaak ruim boven de 45 kg, waardoor twee of meer operators en mogelijk een vorkheftruck nodig zijn om ze te laden en te lossen. Het gebruik van korte, modulaire gereedschapssegmenten die goed overeenkomen wanneer ze zijn geïnstalleerd, zorgt ervoor dat gereedschapsveranderingen sneller, veiliger en gemakkelijker moeten worden uitgevoerd en dat extra personeel of vorkheftrucks niet meer nodig zijn. Ponsen en matrijzen met stalen rolmechanismen maken het ook veel gemakkelijker om ze in de juiste positie te vinden.
Natuurlijk is het verminderen van het aantal veranderingen in het persrembuiggereedschap of het helemaal elimineren ervan nog beter. Dit is waar een verstelbare matrijs nuttig kan zijn, vooral een met quickchange-vermogen.
Zoals altijd moet veiligheid een zeer hoge prioriteit hebben. De nominale capaciteit van de pons en matrijs moet altijd worden gecontroleerd aan de hand van de hoeveelheid kracht die tijdens het buigproces zal worden uitgeoefend. De meeste persremgereedschapken worden beoordeeld op basis van tonnen per voet, ton per meter of beide. Natuurlijk mag u de nominale capaciteit van een gereedschap nooit overschrijden, omdat dit zowel de operator als de tooling ernstig in gevaar brengt.
Het is ook belangrijk om te onthouden dat een persrembuiggereedschap met een nominaal vermogen van bijvoorbeeld 12 ton per voet niet betekent dat u in totaal 12 ton kracht over elke lengte kunt uitoefenen, ongeacht hoe lang of hoe kort de lengte van het onderdeel of het gereedschap is. Het betekent dat een gereedschap met een nominaal vermogen van 12 ton per voet in staat is om maximaal 1 ton buigkracht per inch aan te kunnen. Vervolgens, als u 12 ton buigkracht zou toepassen over 6 inch van een lengte van buiggereedschap dat is gewaardeerd op 12 ton per voet, zou u de tooling gebruiken op twee keer de nominale capaciteit. Op een netachtige manier wordt een gereedschap met een nominaal vermogen van 24 ton per voet geschat op 2 ton per inch.
Ten slotte is het altijd een goed idee om stoten te gebruiken met Safety-Clicks of een veiligheidsstoot erop, vooral bij grote, zware stoten. Dit zal helpen om het risico op letsel van de machinist en schade aan het gereedschap tijdens het laden / lossen te verminderen.
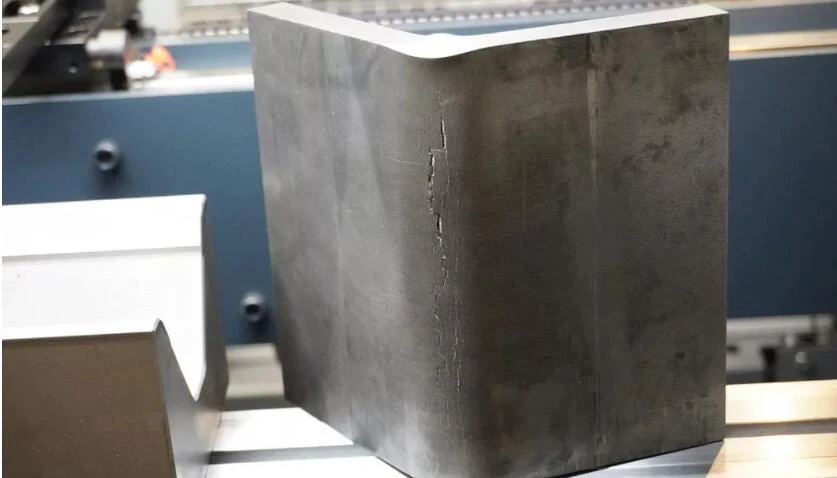
Een van de uitdagingen bij het buigen van HSS is dat scheuren kunnen optreden langs de buitenbochtradius bij het buigen van dit materiaal met een matrijs die te klein is voor een V-opening.

Druk op Rem Top Beam Clamping en Lower Beam Crowning Systems
Zoals eerder vermeld, is het hanteren van grote, zware gereedschappen een van de grootste bijdragers aan de kosten van het buigen van dikke materialen. Het kan ook gevaarlijk zijn naarmate de kans op letsel toeneemt naarmate de tooling in gewicht toeneemt. Naast het gebruik van hoogwaardige, korte, modulaire gereedschapssegmenten, is een van de beste manieren om de installatietijd te verkorten het installeren van een hydraulisch of pneumatisch klemsysteem op de ram van de machine. Met deze persrembuigklemsystemen kunt u de bovenste stoten klemmen zonder het gebruik van omslachtige moersleutels en hendels. Sommige hebben de mogelijkheid om het gereedschap met één druk op de knop te klemmen, te plaatsen, te centreren en uit te lijnen.
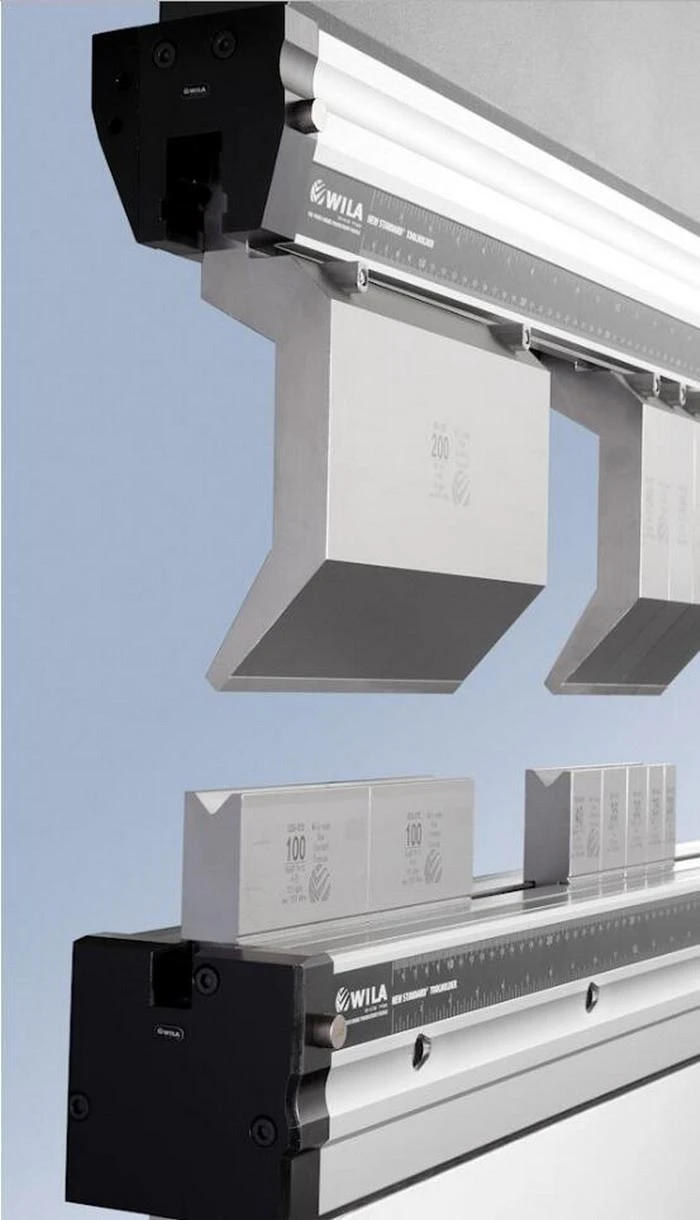
De hogere hoeveelheid persrembuigkracht die nodig is om HSS en dikke materialen in het algemeen te buigen, zal de doorbuiging van de machine verhogen en de noodzaak om dit te compenseren bij het buigen van onderdelen die een goede nauwkeurigheid vereisen en onderdelen die meestal 8 ft. lang of langer zijn. Het gebruik van de oude methode van shimming matrijzen is zelden aanvaardbaar omdat het extreem tijdrovend is en kan leiden tot schade aan de matrijshouder omdat de kracht gedeeltelijk over de shims is geconcentreerd in plaats van te worden afgevoerd over het volledige dragende oppervlak van de onderste matrijshouder. Dit creëert de noodzaak om de onderste matrijshouder periodiek opnieuw te laten machinen, waardoor de kosten voor de algehele werking worden toegevoegd.
De beste oplossing voor het aanvallen van het probleem van metaalbuigmachineafbuiging is om een bekroningssysteem op het bed van de machine te installeren. De bekroningssystemen van vandaag worden geleverd met een groot aantal functies waarmee u ze kunt afstemmen op uw specifieke behoeften en budget. CNC persrem hydraulische anti-afbuiging tafel of CNC gemotoriseerde mechanische bekroning tafel.
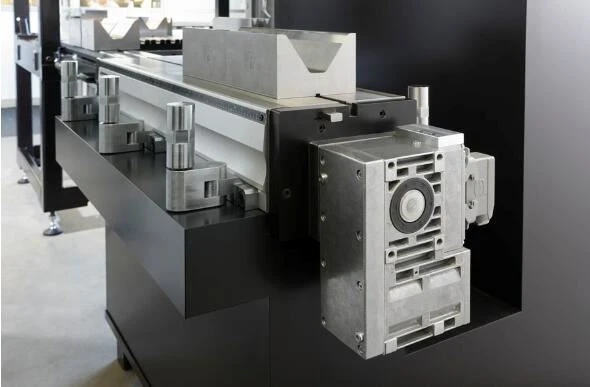
Ze omvatten tegengestelde plaatwerkgolven voor vrijwel oneindige nauwkeurigheid, gelokaliseerde aanpassingen waarmee u lokale slijtage op de ram en het bed van de machine en het gereedschap kunt compenseren, aandrijfmotoren die zijn gekoppeld aan de besturing, handkrukhand cranks met lagere prijs voor de aanpassing van de kroon, hydraulische persremmen die klemmen voor snelle matrijsveranderingen, en handmatige buigmachineklemming in de vorm van meerdere stelschroeven die het gebruik van gesectied gereedschap mogelijk maken en een goedkope methode bieden voor het vastzetten van lange schaafmatrijzen.

E-mail ons voor meer informatie met Wila hydraulische gereedschapshouders op persremmen om uw plaatwerkbuigproductiviteit te verhogen.


